装配式机房施工工艺原理:
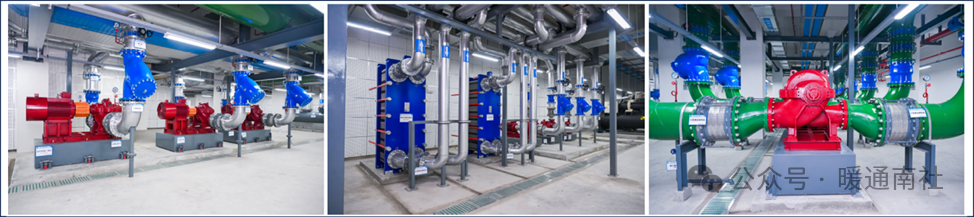
装配式机房施工主要分为BIM深化设计、工厂预制加工、模块吊装运输以及现场装配四个阶段。BIM深化设计阶段主要是利用三维设计软件Revit,对机房内的设备、管件及管线碰撞分析后优化布置,按系统标明各管路的标高及轴线定位、模块划分,同时进行支吊架选型及荷载计算,综合考虑设备及管线预留空间,最终出具精细预制加工图;工厂预制加工阶段依据预制加工图和构件明细表对各模块及支吊架进行加工制作,采用数字化加工生产线,提高智能化加工水平,减少后期装配精度误差;模块吊装运输包括加工厂内吊装、运输及现场吊装。预制模组运至现场后进行吊装及安装定位,由现场施工人员完成模块化装配施工。现场完成装配后的设备机房效果见下图[1]。
设备布置空间优化:
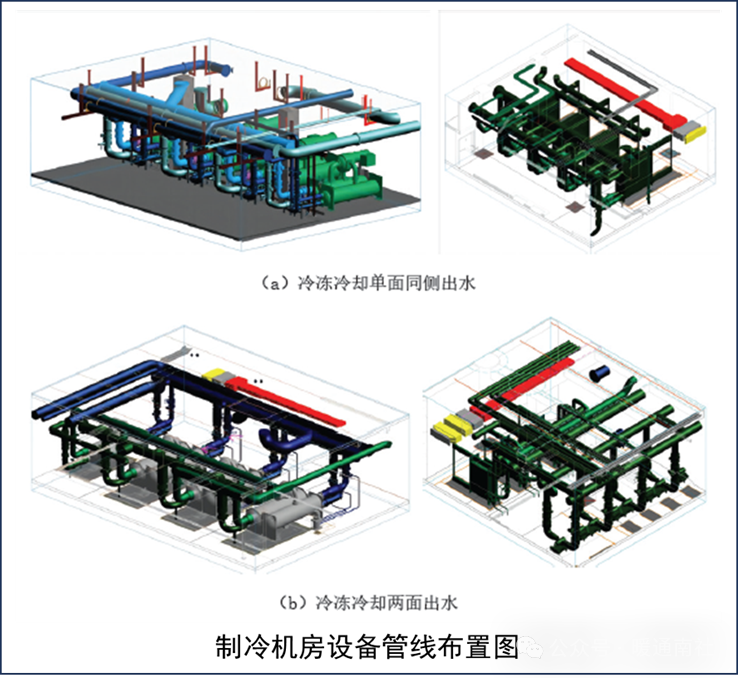
利用BIM技术进行设备空间优化,重点对设备房、设备区走廊及车库进行机电全专业深化设计,可使机房内的管线排布整齐有序,提升管道布局的整体效果。运用3D扫描技术或放样机器人生成实景(点云)模型,与设备BIM模型比对,发现现场土建施工误差,复核是否影响设备及管道安装,并及时找出解决方案减少装配返工。大型共用支架根部钢板采用预埋的方式,合理设计联合支架,尽可能提升净高空间,有效增大机房内主要设备的检修空间,同时中央区域预留主设备运输通道,至少覆盖机房内85%以上的设备。在考虑主要设备维修、运输的同时,兼顾每台设备的操作空间。
根据各专业施工原则,将管线进行优化布置,并考虑操作空间及检维修通道的设置,冷站站房在空间布置上具备美观、大气、人性的特点(见下图)。为充分考虑施工的易操作性,在泵体纵向成排的水泵进行了分段模块划分,如进口、出口主管模块,进口、出口支管模块。泵体及减振台座单独安装。
预制模块化设计:
预制模块的划分是BIM深化设计阶段的重点。合理的模块、管段划分及相应进场顺序安排,极大影响到设备机房装配式施工的效率及质量,同时基于BIM深化的预制加工图纸的精细度直接决定了预制生产及现场装配的精度,因此划分模块和出具加工图纸时技术人员需着重注意以下几点:
(1)模块划分。需综合考虑设备及水泵的选型、数量、系统分类、机房内的综合布置情况、模块单元的运输、吊装就位、安装条件等限制因素,确定预制模块的最大尺寸。将整个机房按以上划分原则分为冷水机组、一次冷冻水泵、二次冷冻水泵、冷水板换、热水板换、分集水器等共8个模块装配区,并进行模块编号。编号也代表模块构件从里至外的进场顺序。
(2)管段划分。按照结构间距、机房设备基础、设备模块组的分块将设备管线分段并对所有管段进行分段编号,作为管段下料和装配的依据。设备及管段预制模块分组划分后,进行各预制模块全过程实施的可行性分析及验算,应满足运输、吊装、装配的相关要求。
(3)分段模块设计。根据提供的图纸,对其配管进行深化设计,同时增设法兰,将主管、支管用法兰节点进行划分,形成多个预制段,便于场外集中预制和运输拼装。主管模块连接方式通常采用法兰分段装配的模式,在主管的分段处加设法兰。安装时,待主管按图安装就位后用螺栓连接两个主管模块,主管模块与支管模块以法兰分段,主管模块包括自身管道及管侧开三通及三通法兰。
(4)预制加工图。机房模型预制模块划分完成后,需在施工方会同预制厂技术人员共同参与,将每个模块继续深化到加工图深度,并出具详细的预制化加工图及管道管件明细表。
(5)支吊架系统合理稳定。作为机房内系统正常、稳定运行的基础条件,支吊架系统应充分考虑系统的安全性和可靠性,应能承担设备、管道等的运行重量及运行过程中振动对整体支架系统稳定性的影响;还应考虑模块化泵组单元吊装和运输的安全性,确保在运输及吊装过程中能确保包括水泵、水泵底部惰性块、管道、阀件等在内的所有部件稳定,支吊架整体不变形、不散架。
(6)考虑吊装及运输条件限制。作为实施过程中的重要环节,在设计之初就要充分考虑工厂、施工作业现场的吊装条件,确保泵组单元整体尺寸满足吊装条件。还要考虑运输过程中的道路限高限宽要求,满足道路运输法规的要求。确保在不同地区、不同现场运输条件下能从加工厂顺利将设备运至机房内。
(7)泵体整体的减震设计。冷水机组和水泵等大型泵组单元在运行过程中会发生一定幅度的振动,将其与管道、阀件等集成在一起时,就应充分考虑泵组单元整体的减震设计。系统的设计不仅能消减泵体运输中产生的振动,确保管道与泵体组成整体后泵组单元的稳定性。
(8)现场复测校核。预制模型整体设计完成后,还应对现场进行复测,拆分时应考虑现场架构整体误差,并确保模型与现场的一致性,提升模型的精确度。
(9)预制组装图拆解。系统整体优化后,需根据产品供应商提供的具体参数,将模型逐一拆解为预制加工图,并标注所有管段、支吊架、螺栓孔等详细位置,满足预制加工图的精度要求。
支吊架设计及受力计算:
依据设备管道模型位置,充分考虑设备、人行通道及检修空间布局,设置支架位置,确保支吊架不仅能够满足管道的承重要求,而且最大化利用机房内的有效空间。
支吊架设计时编制三维综合支吊架初步设计方案,机房管线应集中布置,尽可能利用模块的支架,其余设置综合支架。创建综合支吊架设计模型,将机电管线的BIM模型构件与综合支吊架的模型构件链接整合,布点设计,并进行碰撞检测,随后根据检测分析结果进行综合支吊架设计模型修改。利用受力分析计算软件进行三维综合支吊架受力评估,验算其是否符合力学要求,根据受力计算书对三维综合支吊架初步设计方案进行修改。
最终导出综合支吊架设计力学计算书,并统计、出具综合支吊架材料的工程量明细清单。由三维模型图导出二维施工图指导现场实际安装施工,输出BIM模型文件并进行可视化设计技术交底,辅以节点细部做法,在现场给工人以最直观的安装指导。
工厂预制加工阶段:
工厂预制加工阶段是提高整个机房一次装配率的关键,工厂化预制,即最大限度地将现场作业内容搬至工厂(见下图)。用机械化生产代替传统手工作业,大幅提高施工效率,减少现场不利因素的影响,同时提高产品质量的可靠性和作业人员的安全。加工预制模组前,应对厂家进行深化设计文件及预制加工图纸的会审和技术交底,并派专门人员在厂内对预制模块的加工质量全过程监督,重点关注以下几点:
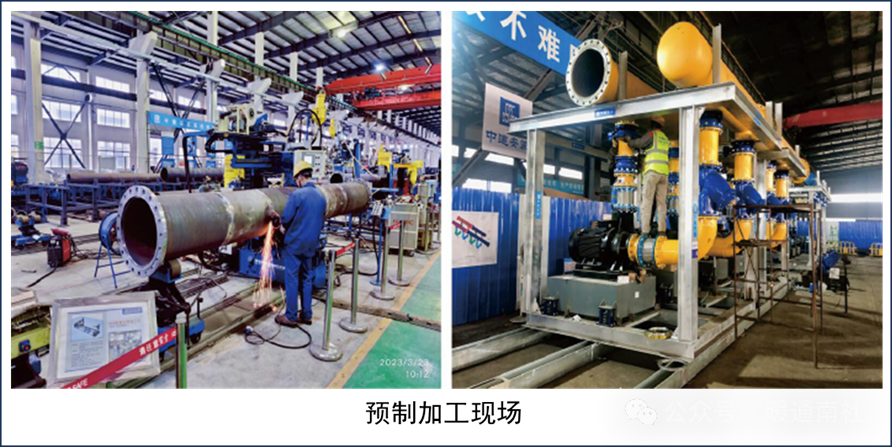
(1)所有预制构件及模块均在预制工厂采用机械化设备进行加工生产,基于精细化BIM装配加工图纸对作业人员详细交底,确保管段预制尺寸准确度,管段下料采用数控切割机床实现毫米级误差级别。
(2)管段组对、管段焊接采用流水线作业,通过视觉组对机器人精准控制管道组对的角度、平面度,大幅提高施工效率。
(3)管段调整阶段至关重要,将设备基础,管段下料、组对、焊接、装配和测量过程产生的误差累积消除,产生的错误进行矫正,使现场机房一次装配成功。
(4)管道尺寸复核是减少累积误差必不可少工序,将预制加工完毕的管道尺寸进行高精度复测,将复测数据反馈至BIM模型中,把累积误差设置在原补偿段,方便现场通过补偿段消除累计误差。
(5)现场管理人员与预制厂工作人员协同管理,及时跟进并反馈生产进度,同步校核模型端与生产端,确保预制模组尺寸与BIM模型一致。
预制加工质量保证措施:
(1)所有切割、焊接等部位均应确保所有的焊缝统一、阀件安装高度一致。利用红外线水平仪和全站仪进行全程测量,将误差控制在2mm以内,确保系统水平度和垂直度满足相关规范要求。
(2)泵组单元之间连接法兰焊接前后均应进行测量,确保其相互的匹配度,螺栓孔中心误差应满足设计要求。
(3)根据设计图编号,对管段和阀部件等在工厂内进行整体拼装后,组成成品泵组单元、对所有焊缝、螺栓连接部位、泵体、阀部件和支架系统进行整体质量检查。
预制化泵组的运输:
加工厂内吊装:
在加工厂内将吊装至运输车辆上方。采用工厂内的桁架起重析进行吊装。由于起吊重量大,吊装平稳,装车较方便。吊装过程中应注意:
(1)起吊前对所有的活动部件进行二次加固,确保在运输过程中各个部件的相对稳定;
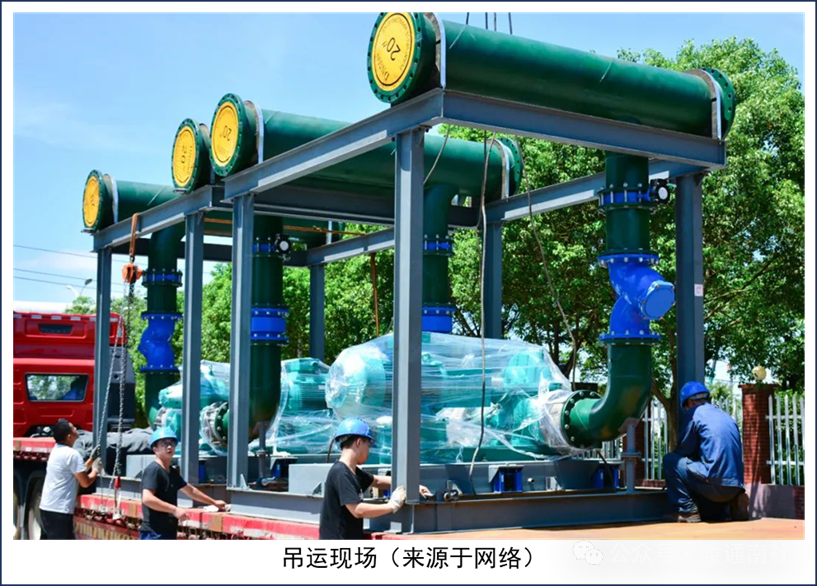
(2)对管道底部弹簧减震器和惰性块底部设置的阻尼减震器进行加固,防止运输过程中发生变形或脱落而影响其运行效果;
(3)起吊前应进行试吊,吊起距地面200mm时停止,观察吊耳、支架系统、泵组单元及管道是否牢固可靠,确认无异常方可继续吊装。
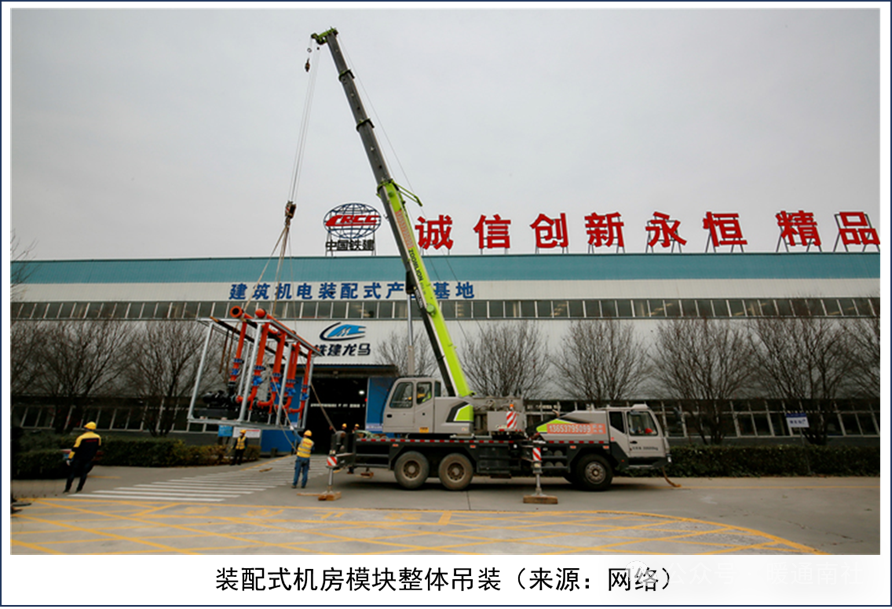
在运输过程中注意事项:
(1)运输前应与物流公司在途经道路的交通执法部门进行备案,明确运输物品、吨位、时间、路线和注意事项等相关信息。
(2)组建运输车队,车队中应配置2辆引导车(车队前后各配置1台),所有运输配置司机押运员和必要的通讯工具,用于引导车辆按预定路线行驶,同时查看运输路线中道路状况;用引导车控制运输速度,对一些路口及有行人、车辆通行的地段,提前下车进行疏导,确保与运输车队保证安全距离;用引导车观察运输车辆及泵组单元的状况,特别是路面不平整的区域,更应及时观察,防止零部件掉落或泵组变形等突发状况发生;在涵洞、限高杆、转弯等特殊路段应提前下车,配合运输车辆的引导员,对指挥车辆安全通过。
(3)由于泵组单元属于超大、超宽、超高部件,故装车后应在泵组四周粘贴交通用反光贴,提高运输期间辨识度,防止与其他车辆发生碰撞,且便于前引导车观察限高、限宽区域和车队整体安全状况。
(4)运输应提前勘察行进路线,对将路过的桥梁、限高杆、交通道口等进行详细的标记,确保道路满足车队运输条件。同时选择备用运输路线,以应对由于交通管制、道路施工等原因造成运输临时改道的突发情况。
现场吊装:
施工现场受环境因素影响较多,吊装时应注意以下几点:
(1)应根据吊装半径、吊装重量和吊装高度等参数综合选择吊装设备;
(2)吊装前应复核道路情况,确保不塌陷;若在结构楼板上吊装,应对楼板的承载力进行计算;
(3)若起重机站位点结构承载力不满足要求,应聘请专业公司对结构进行加固,起重机的支点应尽可能设在结构柱正上方,支点底部还应铺设钢板或钢箱梁用于分散荷载,防止楼板局部受力;
(4)起重机应有防倾覆措施且不能距吊装孔太近,应先在吊臂的有效作业半径内进行试吊,确保吊装系统整体稳定后方可正式吊装;
(5) 根据机房内泵组单元的编号和安装顺序依次进行吊装作业,以免在机房狭小空间内调整泵组顺序而造成二次搬运。
机房整体组装:
作为装配式机房施工的最后一个环节,拼装作业在很大程度上反映了整体工作的成功率,故现场装配尤其重要。
(1)根据BIM模型确定安装控制点,并在地面、墙面、结构柱等重点部位设置参照点,标记安装位置,以便就位安装。
(2)根据事先设计的编号,将泵组单元依次运输就位,尽可能按事先定位位置一次就位。采用红外线水平仪、全站仪进行全程观测,对可能出现的偏位情况进行及时局部微调,确保所有泵组单元模块按设计位置精确就位。
(3)采用流水化拼装作业,运输班组将泵组单元调整到位后,由拼装小组进行泵组单元之间的拼装工作,全程无电焊作业。
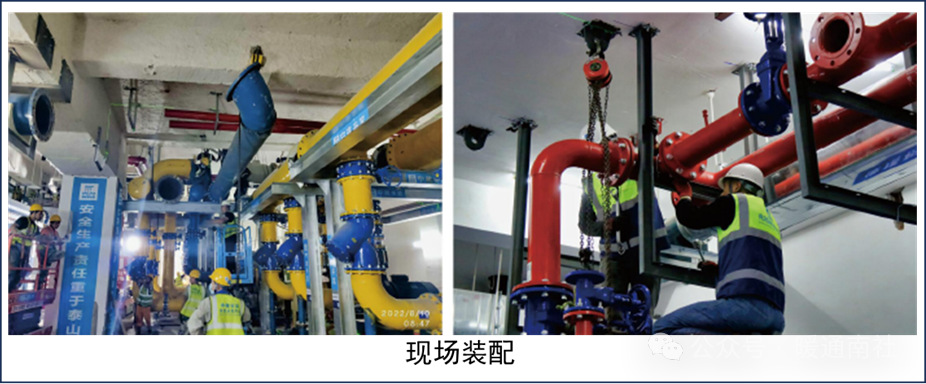
装配式制冷机房技术应用明显提升整体观感:机房综合布置匀整,空间运用合理,管线成排成线,细部做法规范美观。机房浑然一体。
[1]:项龙康,郑亚红等《装配式施工技术在设备机房中的应用》。

